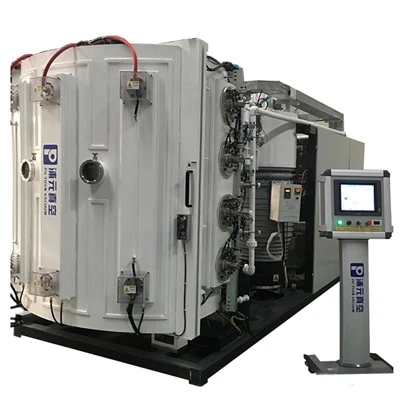
Tots dos pertanyen l'evaporació i la pulveritzaciódeposició física de vapor (PVD). Tots dos transfereixen metall d'un material font a la superfície d'una mostra. Tanmateix, "poder formar un recobriment" no vol dir que les pel·lícules resultants siguin idèntiques.
Les diferències es poden examinar abordant tres preguntes clau: Com surt el material de la font? Com viatgen les partícules a través de la cambra de buit? Després d'arribar a la superfície, quina part de la seva energia i informació direccional es conserva?
01|No us precipiteu a comparar els mèrits i els demèrits - Primer entendreu com es generen els metalls
L'evaporació tèrmica es basa en vaixells, filaments o gresols escalfats resistivament per escalfar el material d'origen fins que desenvolupi una pressió de vapor suficient.
L'evaporació del feix d'electrons utilitza un feix d'electrons enfocat per concentrar l'energia en regions localitzades del material font, el que el fa adequat per a materials que requereixen temperatures de font molt més altes.
Tot i que els seus mecanismes d'escalfament difereixen, el procés fonamental posterior és similar: el material font passa a la fase gasosa, viatja a través de la cambra de baixa pressió cap a la superfície de la mostra més freda, on s'adsorbeix, es nuclea i s'uneix gradualment en una capa de pel·lícula prima.
La polverització de magnetrons no "bulli" el material objectiu. El gas de treball s'excita per formar plasma. Els ions guanyen energia prop de la superfície de l'objectiu i bombardegen l'objectiu. Les cascades de col·lisió expulsen els àtoms objectiu de la superfície. Les partícules expulsades després viatgen a través del gas de treball i arriben a la mostra. La funció principal del camp magnètic és limitar els electrons de manera més eficaç a prop de la superfície objectiu, augmentant l'eficiència de la ionització i la descàrrega.
El flux real dipositat a la mostra encara es veu afectat per la geometria de l'objectiu, la distribució del camp magnètic, la pressió de treball, la distància entre l'objectiu i el substrat, la posició del dispositiu i el mode de moviment de la mostra.
02|La direccionalitat no és una especificació del dispositiu, sinó una conseqüència del transport de partícules
En l'evaporació convencional d'alt buit, les col·lisions en fase gasosa entre la font i la mostra són rares. Les partícules viatgen gairebé en línies rectes. Les superfícies de la mostra orientades a la font reben fàcilment flux de partícules, mentre que les zones ombrejades per esglaons o parets laterals fotoresistents poden experimentar efectes d'ombra. Aquesta és la coneguda "deposició en línia de visió".
Tanmateix, la direccionalitat no està determinada només pel terme "evaporació". Les dimensions de la font, la distància de la font a la mostra, l'angle d'inclinació de la mostra, l'ombra de l'aparell i el mode de rotació alteren l'angle d'incidència de les partícules que arriben. Amb la col·locació del substrat inclinat o el moviment planetari, el mateix sistema d'evaporació pot millorar activament la cobertura de la paret lateral per a determinades funcions.
La polsadora requereix una descàrrega elèctrica sostinguda dins d'un entorn específic de gas de treball. Després que els àtoms objectiu abandonin la superfície objectiu, poden xocar amb àtoms de gas i tenir les seves trajectòries redistribuïdes. A més, l'objectiu en si no és una font puntual ideal. En conseqüència, la polverització convencional normalment ofereix una distribució angular més àmplia de partícules incidents a la mostra en comparació amb l'evaporació estàndard. No obstant això, l'afirmació que "la pulverització no té cap direccionalitat" és igualment inexacta. Baixar o augmentar la pressió de treball, ajustar la distància entre objectiu i substrat, emprar estructures de col·limació i reposicionar la mostra, modifiquen la freqüència de col·lisió i la distribució de l'angle d'incidència. Una pressió més alta pot ampliar la propagació angular de les partícules i també pot fer que les partícules que arriben perdin més energia.
03|Per què un procés afavoreix l'enlairament mentre que l'altre funciona millor per a la cobertura del pas
Les diferències de direccionalitat s'amplifiquen quan es troben estructures tridimensionals. El principi fonamental de l'aixecament és modelar primer les obertures a la capa de fotoresist, dipositar pel·lícula sobre tot el substrat i després dissoldre el fotoresistent per treure la pel·lícula a la part superior de la resistència.
Per a un enlairament reeixit, la pel·lícula objectiu al substrat dins de les obertures preferiblement no hauria de formar una connexió contínua amb la pel·lícula a la part superior de la resistència al llarg de les parets laterals. L'evaporació amb una forta direccionalitat de la línia de visió tendeix a crear una ruptura de gruix a prop de les parets laterals de la resistència.
04|El que experimenta el substrat va molt més enllà de "simplement estar recobert amb una capa metàl·lica"
L'evaporació sovint es descriu de manera vaga com a "suau", mentre que la polsada es considera que té un "fort bombardeig".
Ambdues percepcions tenen bases de fets, però cap d'elles és certa independentment de les condicions de l'equip i del procés.
Durant l'evaporació, la mostra encara pot experimentar un augment de temperatura causat per la radiació tèrmica, l'exposició a la font de calor i la durada de la deposició.
Per als sistemes de feix d'electrons, també s'han de tenir en compte factors addicionals com ara electrons, raigs X, esquitxades de material font i partícules.
Els polímers, les fotoresistències, les capes de baix punt de fusió o els dispositius sensibles a la radiació no s'han de considerar segurs només en funció del nom del procés. En un entorn de pulverització, a part dels àtoms objectiu, també poden estar presents fluxos d'ions, electrons, neutrals reflectits i impureses. El biaix del substrat, la ubicació del plasma i la pressió de treball alteren l'entrada d'energia real subministrada a la mostra. L'energia moderada pot promoure la migració de la superfície i l'enllaç interfacial, mentre que l'energia excessiva pot provocar elevació de la temperatura, modificació de la superfície, re-sputtering o danys a les capes sensibles.
Per tant, quan es parla de la tolerància de la mostra, no s'ha de preguntar simplement "si la temperatura és alta". També cal tenir en compte en què consisteix la superfície de la mostra, si hi ha capes fines d'òxid o materials bidimensionals a sota, si el fotoresistent encara està present, si la fabricació del dispositiu s'ha completat i si es permet el recuit o la neteja posterior al procés.
05|Per què "les pel·lícules sputtered són més denses" només és una declaració de punt de partida
Una pel·lícula prima no descendeix com un bloc sòlid de metall. En canvi, les partícules entrants primer adsorbeixen i es nucleen per formar illes. Aquestes illes creixen i s'uneixen, i finalment es converteixen en una pel·lícula contínua. L'energia de les partícules que arriben, la temperatura del substrat, la velocitat de deposició, l'angle d'incidència, la neteja de la superfície i el gas residual governen la mobilitat superficial de les partícules i modifiquen la mida del gra, la porositat, la rugositat, la textura i l'estrès residual. Les partícules energètiques polsades i els fluxos d'energia associats generalment condueixen a expectatives de mobilitat superficial millorada i pel·lícules comparativament denses.
No obstant això, les pel·lícules sputtered també poden desenvolupar estructures columnares poroses, tensió substancial o gran rugositat en condicions d'alta pressió de treball, pèrdua d'energia per col·lisió significativa, angles d'incidència desfavorables o condicions superficials inadequades. Les pel·lícules evaporades tampoc són inherentment poroses. Les modificacions de la temperatura del substrat, la velocitat de deposició, el tractament de la superfície i les aportacions d'energia auxiliar també alteraran el comportament de la nucleació i el creixement.
Una densitat de pel·lícula més alta no es tradueix automàticament en dispositius de millor rendiment. Els elèctrodes metàl·lics poden donar més prioritat a la resistència de contacte i la integritat de les vores; les estructures òptiques poden centrar-se més en la rugositat i les constants òptiques; les estructures suspeses són molt sensibles a l'estrès; Les capes de barrera de difusió presten molta atenció a les vies de continuïtat i defectes. "Dens" és només una descripció material. Finalment, el rendiment s'ha d'avaluar en funció dels requisits funcionals de l'aplicació de pel·lícula fina.
Resum
Tant l'evaporació com la polverització poden dipositar metalls, però no són opcions de polsador intercanviables. L'evaporació vaporitza els materials a la fase gasosa mitjançant l'escalfament i presenta una forta direccionalitat de línia de visió en condicions típiques. La pulverització allibera els àtoms objectiu mitjançant el bombardeig iònic; Les col·lisions dins de la geometria de l'equip i del gas de treball generalment produeixen una gamma més àmplia d'angles d'arribada.
Afirmacions com "l'evaporació és millor" o "la polsada és millor" són prematures. Una ruta de procés adequada ha d'explicar com arriben les partícules a les característiques, especificar quina ubicació s'inspeccionarà per obtenir el gruix mínim de la pel·lícula, quins tipus de fallades s'han d'anticipar i quins criteris finals s'utilitzaran per jutjar si la capa de pel·lícula fina ha complert realment la funció prevista.